برای مقایسه اثرات مختلف عملیات حرارتی، مقادیر گوناگونی محاسبه میشوند:
هیچ محصولی در سبد خرید نیست.
1-تاریخچه شیر با دمای فوقبالا (UHT)
مصرفکنندگان، بدنبال غذاهایی هستند که تا حد امکان تازه بوده، دارای ویژگیهای حسی خوب (بهویژه طعم) باشند، علاوه بر آن ایمن و سالم بوده و ماندگاری قابلتوجهی داشته باشند، بدون اینکه از مواد افزودنی در آنها کاسته شده باشد. شیر به دلیل ارزش تغذیهای بالا، محیطی عالی برای رشد میکروارگانیسمها است. در نتیجه، شیر تازه نیاز به یک عملیات حرارتی دارد تا به عنوان محصولی ایمن و پایدار در قفسه ی فروش ، کیفیت تضمین شده داشته باشد. رایجترین روش به کار رفته برای دستیابی به این هدف، عملیات حرارتی است. اولین سیستم شامل گرمایش غیرمستقیم با جریان پیوسته (۱۲۵ درجه سانتیگراد به مدت ۶ دقیقه) در سال ۱۸۹۳ ساخته شد. روش گرمایش مستقیم با جریان پیوسته که در سال ۱۹۱۲ به ثبت رسید، بخار را با شیر مخلوط میکرد تا به دمای ۱۳۰ تا ۱۴۰ درجه سانتیگراد برسد. اما توسعه فرآیند UHT به دلیل احتمال آلودگی در نبود سیستمهای آسپتیک تجاری خصوصاً در بخش بسته بندی با مانع مواجه شد.
در سال ۱۹۵۳، شیر UHT پس از عملیات حرارتی با دستگاه Uperiser بهصورت آسپتیک در قوطیها و سپس در سال ۱۹۶۱ در کارتنهای چهاروجهی مقوایی پر شد. توسعه فرآوری آسپتیک در ایالات متحده با تلاشهای C. Olin Ball آغاز شد و فرآیند پر کردن داغ-سرد در سال ۱۹۳۸ برای یک نوشیدنی شیر کاکائویی، تجاریسازی گردید. در سال ۱۹۴۲، از فرآیند Avoset برای بستهبندی یک محصول خامهای مورد استفاده قرار گرفت. در این فرآیند از یک سیستم هوای گرم پیوسته و لامپهای فرابنفش (UV) جهت آسپتیک کردن قسمت پر کردن و سیل کردن استفاده شد. در سال ۱۹۴۸، فرآیند آسپتیک Dole که توسط ویلیام مک کینلی مارتین (William McKinley Martin) توسعه یافته بود، برای سوپ نخود و شیر استریل شده به کار گرفته شد. شرکت ریل فرش (Real Fresh)، در سال ۱۹۵۲ به دومین لبنیاتی در ایالات متحده تبدیل شد که از UHT و بستهبندی آسپتیک (AP) استفاده کرد و در سال ۱۹۸۱، پیشگام در استفاده از پراکسید هیدروژن (H2O2) برای استریل کردن مواد بستهبندی بود.
در سه دهه اخیر، روند مصرف فرآوردههای لبنی آسپتیک رشد چشمگیری داشته است. بازار جهانی شیر UHT تا سال ۲۰۱۳ چه از نظر تعداد بسته و چه از نظر حجم، رشد شدیدی نموده، به طوری که تعداد بستههای استریل با افزایش ۴۷ درصدی از ۱۸۷ میلیارد در سال ۲۰۰۸ به ۲۶۵ میلیارد در سال ۲۰۱۳ رسید. حجم بستههای آسپتیک نیز در همین دوره از ۸۶ به ۱۱۳ میلیارد لیتر افزایش یافت. در سال ۲۰۰۸، محصولات استریل پاکتی با سهم ۷۵ درصدی بر بازار مسلط بودند، اما بعداً بخشی از سهم خود را به بطریهای PET و کیسههای نایلونی واگذار کردند. سهم آسیا در مصرف شیر سفید آسپتیک از ۵۶ درصد در سال ۲۰۰۸ به نزدیک ۷۰ درصد در سال ۲۰۱۳ رسید و این منطقه با رشد سالانه بیش از ۱۳ درصد، سریعترین نرخ رشد را به خود اختصاص داد. بازار جهانی شیر UHT تا سال ۲۰۲۴ به ارزش تقریبی ۱,۸۵۰ میلیارد دلار رسید و پیشبینی میشود تا سال ۲۰۳۱ به ۲,۵۴۰ میلیارد دلار برسد. آسیا همچنان با ۴۵ تا ۵۰ درصد مصرف جهانی، بر بازار مسلط است و منطقه آسیا-اقیانوسیه در سال ۲۰۲۶ حدود ۲۵ تا ۳۰ میلیارد لیتر شیر UHT مصرف میکند. مصرف سرانه شیر UHT در آسیا ۴ تا ۵ لیتر در سال است، در حالی که این رقم در اروپای غربی بیش از ۲۰ لیتر میباشد که نشاندهنده پتانسیل رشد بالا به ویژه در مناطق روستایی هند، اندونزی و بنگلادش است. سهم بازار شیر UHT در کشورهای مختلف متفاوت است: فرانسه ۹۰ تا ۹۵ درصد، اسپانیا ۸۵ تا ۹۰ درصد، آلمان ۶۵ تا ۷۰ درصد، ایتالیا ۶۰ تا ۶۵ درصد، استرالیا ۲۰ تا ۲۵ درصد و بریتانیا ۱۵ تا ۲۰ درصد. در چین، مصرف سرانه شهری شیر UHT بیش از ۱۲ لیتر در سال است. در سالهای اخیر، محصولات UHT غنیشده با ویتامینها و پروبیوتیکها سالانه ۱۲ تا ۱۵ درصد در مراکز شهری رشد داشتهاند. کانال هتل، رستوران و کافه(هورکا) نیز ۱۸ تا ۲۲ درصد از عرضه شیر UHT در آسیا-اقیانوسیه را به خود اختصاص داده است. محصولات ترکیبی گیاهی-لبنی تا سال ۲۰۲۶ حدود ۳ تا ۵ درصد از سهم نوشیدنیهای UHT را دارند.
3.چالشهای کلیدی (تا سال ۲۰۲۶):
چندین چالش همچنان رشد بازار را محدود میکنند. عرضه بستهبندی آسپتیک متمرکز باقی مانده است و تتراپاک و سیگ تقریباً ۷۰–۸۰٪ از ظرفیت تولید کارتنهای آسپتیک را در اختیار دارند. نوسانات قیمت شیر خام در هند، چین و استرالیا به صورت فصلی بین ۱۵–۲۵٪ در نوسان است که حاشیه سود فرآوریکنندگان را تحت فشار قرار میدهد. سرمایهگذاری بالای لازم برای خطوط فرآوری و بستهبندی آسپتیک (۵ تا ۱۵ میلیون دلار آمریکا برای هر خط) موانعی برای ورود لبنیات کوچک و متوسط ایجاد میکند. واگرایی مقررات در کشورهای مختلف در مورد تعاریف محتوای چربی، زمانبندی تأیید غنیسازی و الزامات برچسبگذاری، همچنان تجارت فرامرزی را پیچیده میکند.
4.اصول فرآوری شیر UHT
عملیات حرارتی در تولید محصولات با ماندگاری طولانی، «استریلیزاسیون» (عقیمسازی) نامیده میشود. در چنین فرآیندهایی، محصول تیمار شده در معرض چنان عملیات حرارتی شدیدی قرار میگیرد که میکروارگانیسمهای مربوطه (اعم از بیماریزا و غیر بیماریزا) و بیشتر آنزیمها غیرفعال شده و محصول فرآوریشده از ویژگیهای نگهداری عالی برخوردار میگردد و میتواند برای چندین ماه در شرایط محیطی (دمای اتاق) نگهداری شود.
فرآوری UHT از جریان پیوسته شیر استفاده میکند که در مقایسه با فرآوری با دیگ اتوکلاو (پخت در قوطی)، تغییرات شیمیایی کمتری ایجاد میکند (داتا و دیت، ۲۰۰۷). ویژگیهای محصول مانند pH، فعالیت آبی، ویسکوزیته، ترکیب و اکسیژن محلول، شرایط فرآوری لازم برای دستیابی به عقیم سازی تجاری را تعیین میکنند. معیارهای انتخاب سیستمهای UHT و بستهبندی آسپتیک (AP) منعکسکننده ترجیحات مصرفکنندگان است. فرآیندهای تولید به گونهای طراحی میشوند که عقیم سازی تجاری و ویژگیهای حسی قابل قبول را در طول مدت ماندگاری تضمین کنند.
برای مقایسه اثرات مختلف عملیات حرارتی، مقادیر گوناگونی محاسبه میشوند:
مقدار Q10
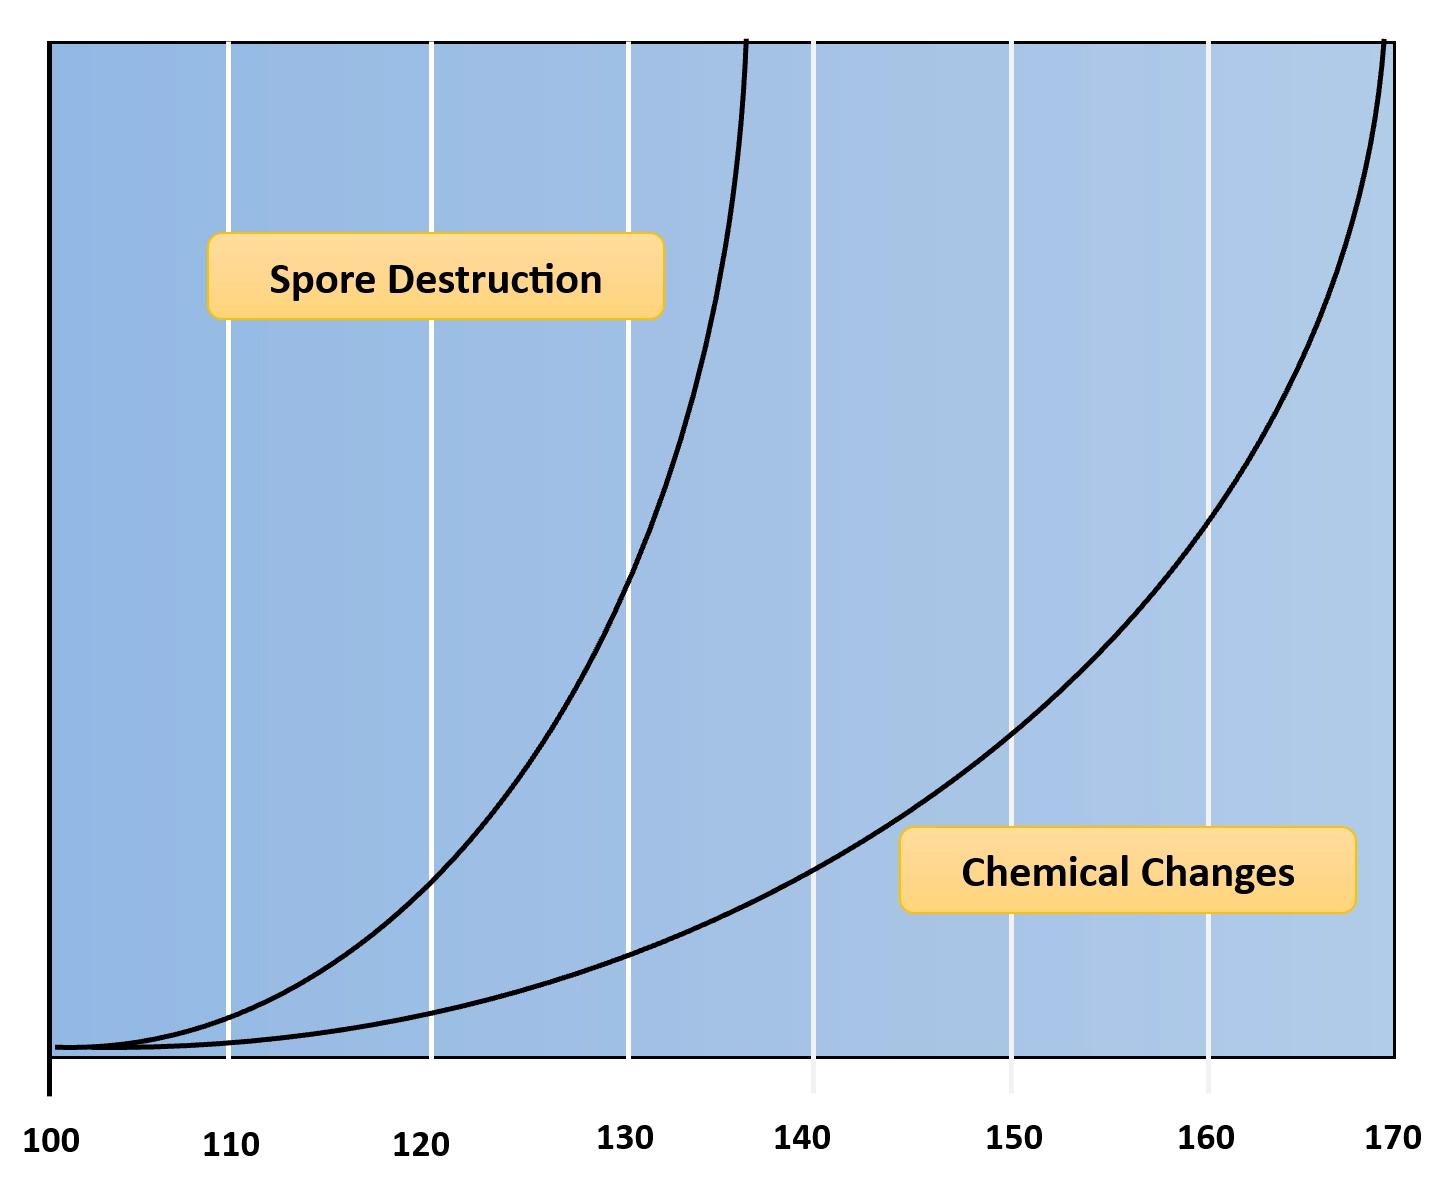
مقدار Q10 به عنوان پارامتر برای بیان افزایش سرعت یک واکنش معرفی شده است. این مقدار نشان میدهد که اگر دمای سیستم ۱۰ درجه سلسیوس افزایش یابد، سرعت یک واکنش چند برابر میشود. مقدار Q10 برای تغییرات طعم — و برای بیشتر واکنشهای شیمیایی — حدود ۲ تا ۳ است، به این معنی که اگر دمای یک سیستم ۱۰ درجه سلسیوس افزایش یابد، سرعت واکنشهای شیمیایی دو یا سه برابر میشود. مقادیر Q10 را میتوان برای مرگ اسپورهای باکتریایی نیز تعیین کرد و معمولاً در محدوده ۸ تا ۳۰ یافت میشود (کسلر، ۱۹۸۱). این دامنه تغییرات بسیار گسترده است زیرا انواع مختلف اسپورهای باکتریایی با افزایش دما، واکنشهای متفاوتی نشان میدهند. تغییرات در خواص شیمیایی و تخریب اسپورها تحت تأثیر افزایش دما در شکل ۱ نشان داده شده است.
مسئله:
در یک فرآیند استریلیزاسیون شیر، سرعت غیرفعالسازی اسپورهای باکتریایی در دمای ۱۲۰ درجه سلسیوس برابر با ۰.۰۲ (بر حسب کاهش لگاریتمی در ثانیه) است. اگر مقدار Q10 برای این اسپورها برابر ۲۰ باشد، سرعت غیرفعالسازی در دمای ۱۴۰ درجه سلسیوس چقدر خواهد بود؟
*جهت مشاهده راه حل و جواب مسئله به کتاب « فرآیند تولید محصولات استریل» در بخش آفاوال سایت مراجعه نمایید.
مقدار F0
برای اثر میکروبیولوژیکی، مقدار F0 در حال حاضر در فناوری کلاسیک استریلیزاسیون کنسرو (قوطیها) مورد استفاده قرار میگیرد و به عنوان تعداد دقیقه در دمای ۱۲۱.۱ درجه سلسیوس (۲۵۰ درجه فارنهایت) تعریف میشود که فرآیند معادل آن است و طبق فرمول زیر محاسبه میگردد:
که در آن:
t = زمان استریلیزاسیون بر حسب ثانیه در دمای T درجه سلسیوس
T = دمای استریلیزاسیون بر حسب درجه سلسیوس
z = مقداری که افزایش دمای لازم برای دستیابی به همان اثر کشندگی در یکدهم زمان را بیان میکند. این مقدار بسته به منشأ اسپورها متفاوت است (۸ تا ۱۰ درجه سلسیوس) و به طور کلی میتوان آن را ۱۰ درجه سلسیوس در نظر گرفت.
F0 برابر با 1 است پس از اینکه محصول به مدت ۱ دقیقه در دمای ۱۲۱.۱ درجه سلسیوس حرارت داده شود. برای به دست آوردن شیر تجاری استریل از شیر خام با کیفیت خوب، مقدار F0 حداقل ۵ تا ۶ مورد نیاز است.

شکل ۱ – منحنیهای نمایانگر سرعت تغییرات در خواص شیمیایی و تخریب اسپورها با افزایش دما. (منبع: گوستا، ۲۰۰۳.)
مسئله:
یک دستگاه استریلایزر UHT شیر را در دمای ۱۳۵ درجه سلسیوس به مدت ۴ ثانیه حرارت میدهد. مقدار F0 این فرآیند را محاسبه کنید. آیا این فرآیند برای تولید شیر تجاری استریل (نیاز به F0 حداقل ۵) کافی است؟ (مقدار z را ۱۰ درجه سلسیوس در نظر بگیرید).
*جهت مشاهده راه حل و جواب مسئله به کتاب « فرآیند تولید محصولات استریل» در بخش آفاوال سایت مراجعه نمایید.
مقادیر B∗ و C∗
در برخی کشورها، محدوده کاری مؤثر فرآوری UHT همچنین با ارجاع به دو پارامتر تعریف میشود:
1.اثر باکتریولوژیکی: B∗ (معروف به بیاستار)
2. اثر شیمیایی: C∗ (معروف به سیاستار).
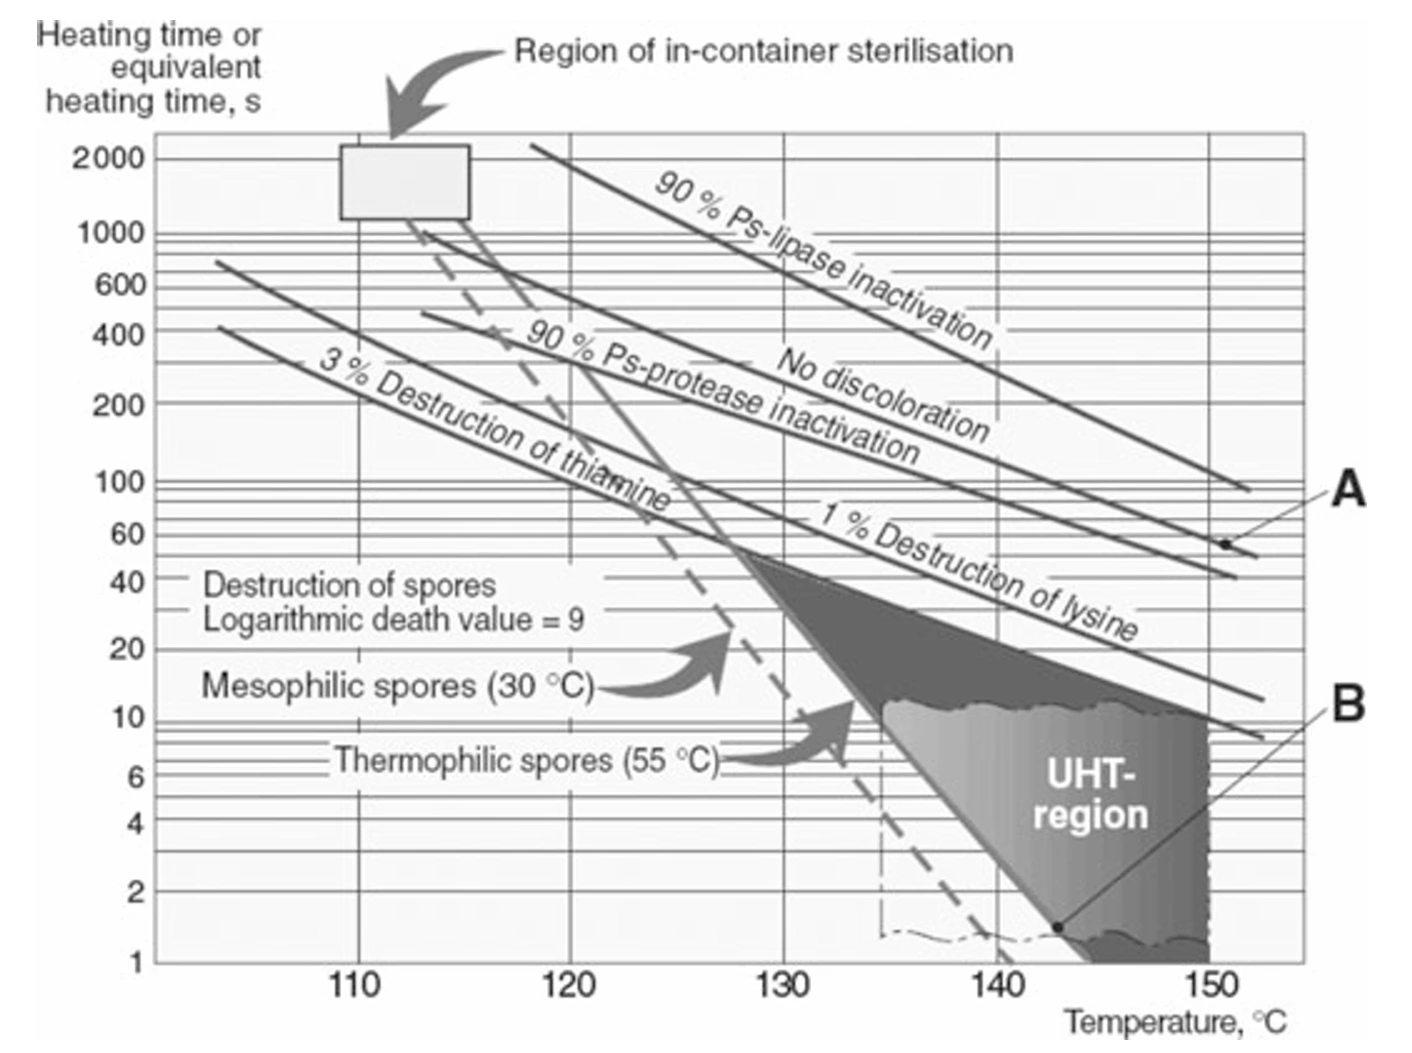
B∗ بر این فرض استوار است که عقیم سازی تجاری در دمای ۱۳۵ درجه سلسیوس به مدت ۱۰.۱ ثانیه با مقدار z معادل ۱۰.۵ درجه سلسیوس به دست میآید. به این فرآیند مرجع، مقدار B∗ برابر با ۱.۰ داده میشود که نشاندهنده کاهش تعداد اسپورهای گرمادوست به میزان ۱۰۹ در واحد است. اثرات شیمیایی را میتوان به روشهای مشابه آنهایی که برای عملکرد استریلیزاسیون استفاده میشود، ارزیابی کرد (شکل ۲). از همان دادههای عملکرد دما-زمان استفاده میگردد. مقدار C∗ بر اساس شرایط تخریب ۳٪ تیامین در واحد است. این مقدار، معادل دمای ۱۳۵ درجه سلسیوس به مدت ۳۰/۵ ثانیه با مقدار z معادل ۳۱/۴ درجه سلسیوس میباشد. یک فرآیند UHT از نظر کیفیت نگهداری محصول، زمانی به طور رضایتبخشی عمل میکند که شرایط B∗ > ۱ و C∗ < ۱ برآورده شوند.

شکل ۲ – اثرات کشندگی باکتریولوژیکی و تغییرات شیمیایی در شیر تیمارشده با حرارت.
سازمان غذا و داروی ایالات متحده (FDA) مقادیر F0 را برای فرآیندهای حرارتی میپذیرد که تنها از روی زمان و دمای محصول در لوله نگهدارنده محاسبه شده باشند. مقدار D به عنوان زمان لازم برای کاهش ۱۰ برابری تعداد میکروارگانیسمها در یک دمای معین تعریف میشود. مستندات ثبت فرآیند و پشتیبان (دادههای اجرای آزمایشی، عوامل بحرانی، استریلیزاسیون تجهیزات، روشهای کنترل کیفیت و رویههای عملیاتی) برای تأیید یک فرآیند برنامهریزی شده به FDA ارائه میشود. پروفایلهای ایدهآل دما-زمان، اندوسپورهای باکتریایی را غیرفعال کرده و تغییرات شیمیایی را با حداقل کاهش در کیفیت تغذیهای و حسی محدود میکنند.
چالش اصلی در تولید شیر UHT، عملیات حرارتی کافی با حداقل تغییر در طعم است. گرمایش مستقیم تغییرات طعم کمتری ایجاد میکند اما در مقایسه با گرمایش غیرمستقیم به انرژی بیشتری نیاز دارد. مجموع مرگومیر میکروبی در زمان و دمای ثابت بین سیستمهای گرمایش مستقیم و غیرمستقیم متفاوت است. توزیع زمان ماند، محدوده زمانی است که یک محصول سیال مانند شیر برای ورود و خروج از سیستم نگهدارنده نیاز دارد. جریان از طریق سیستم گرمایشی توسط پمپهای زمانبندی یا اندازهگیری کنترل میشود. زمان ماند توسط حجم لوله نگهدارنده (Holder)، نرخ جریان و ویژگیهای نرخ جریان (ویسکوزیته) محصولات خاص تعیین میگردد. واکنشهای مطلوب در لوله نگهدارنده شامل تخریب باکتریها، غیرفعال شدن آنزیمها و هیدراته شدن غلیظکنندهها است. واکنشهای نامطلوب شامل ایجاد طعمهای ناخوشایند، شروع رنگهای ناخواسته و تخریب ویتامینها میباشد.
6.تغییرات فیزیکوشیمیایی رخداده در شیر UHT
یکی از اهداف اصلی روشهای نگهداری شیر با تیمار کوتاه مدت آن در دماهای بالا، دستیابی به درجه مطلوبی از تخریب میکروارگانیسمها و غیرفعال شدن آنزیمها است، در حالی که همزمان، کمترین تغییرات نامطلوب ممکن در خواص فیزیکوشیمیایی و حسی ایجاد شود، و همچنین آنچه مهمتر است، حفظ ارزش تغذیهای آن باشد. مطالعات نشان می دهد که تغییرات بویایی در نمونههای شیر تلقیح شده با سودوموناس فلورسنس یا باسیلوس کوآگولانس را میتوان با بویایی الکترونیکی تشخیص داد. تغییرات بویایی با دادههای میکروبی و حسی همبستگی دارد. قهوهای شدن ناشی از واکنش مایلارد، به عنوان تابعی از عملیات حرارتی اعمالشده به شیر، میتواند با طیفسنجی فلورسانس رویهای و تجزیه و تحلیل هیدروکسیمتیلفورفورال (HMF) تشخیص داده شود. لاکتولوز قابل اعتمادترین شاخص عملیات حرارتی است، زیرا تحت تأثیر نگهداری شیر قبل یا بعد از فرآوری UHT قرار نمیگیرد. عملیات حرارتی شامل دو نوع واکنش است: واکنشهای نوع ۱ شامل دناتوره شدن، تخریب و غیرفعال شدن پروتئینهای آب پنیر، آنزیمها و ویتامینها میشود. واکنشهای نوع ۲ شامل تشکیل لاکتولوز، HMF، فوروزین و سایر ترکیبات را شامل میشود که در شیر خام تشخیص داده نمیشوند. پایداری حرارتی شیر، توانایی آن در تحمل عملیات حرارتی شدید بدون انعقاد یا ژلهای شدن است. راهحلهای بهبود پایداری حرارتی شامل پیشگرم کردن محصول در دستگاه فرآوری UHT، تنظیم pH به حداکثر ایدهآل پایداری حرارتی، و افزودن فسفات، دوغ کره یا فسفولیپیدها میباشد.
تغییرات شیمیایی: فرآوری با حرارت مستقیم تغییرات شیمیایی نامطلوب کمتری نسبت به حرارت غیرمستقیم ایجاد میکند. طعم پخته پس از فرآوری UHT ناشی از گروههای سولفوهیدریل (S–H) است که ۵ تا ۱۰ روز پس از فرآوری اکسیده شده و طعم پخته کاهش مییابد. گرمایش تأثیر کمی بر املاح شیر دارد، به استثنای کربناتها (از دست دادن CO2 و افزایش PH) و فسفاتهای کلسیم (کاهش حلالیت با افزایش دما). ویتامینهای محلول در چربی به میزان کمی تحت تأثیر حرارت قرار میگیرند، در حالی که ویتامینهای محلول در آب تخریب جزئی میشوند: ویتامینهای گروه B حدود ۱۰٪، اسید فولیک ۱۵٪ و ویتامین C حدود ۲۵٪ کاهش مییابند.
تغییرات فیزیکی: ویژگیهای فیزیکی نامطلوب شامل رنگ قهوهای، رسوبگذاری، ناپایداری پروتئین و جدایش چربی است. پروتئینهای شیر بیشترین تغییر را میکنند. پروتئینهای دناتوره شده آب پنیر با سایر پروتئینهای آب پنیر، کازئینها و گلبولهای چربی کمپلکس تشکیل میدهند. رنگ قهوهای ناشی از واکنشهای میلارد است و در فرآوردههای لبنی با قندهای احیاکننده بیشتر است. لاکتولوز به عنوان شاخص ارزیابی شدت تیمار حرارتی شناخته میشود (حد پیشنهادی ۶۰۰ میلیگرم در لیتر برای شیر UHT غیرمستقیم). رسوب لاکتوز در محصولاتی که شدیدتر فرآوری شدهاند، pH کمتر از ۶.۶ دارند و تحت فرآوری مستقیم قرار گرفتهاند، شایعتر است.
سن گاو: شیر گاوهای مسن سریعتر از شیر گاوهای جوان ژلهای میشود.
مرحله شیردهی: شیر اوایل دوره شیردهی در طی ۵ تا ۶ ماه ژلهای میشود، در حالی که شیر اواخر دوره شیردهی تا ۹ ماه ژلهای نمیشود. دلیل آن کمپلکس شدن بیشتر پروتئین آب پنیر دناتوره شده با کازئین در شیرهای اواخر دوره شیردهی است.
ورم پستان (ماستیت): شیر حاصل از گاوهای مبتلا به ورم پستان (با تعداد سلولهای سوماتیک بالا) بیشتر مستعد ژلهای شدن است که به افزایش فعالیت پلاسمین نسبت داده میشود.
فصل: شیر بهار و اواخر پاییز مشکلات ژلهای شدن بیشتری دارد. شیر بهار مقادیر بیشتری از pH، لاکتوز، فسفات محلول و هیدراتاسیون میسلی دارد، اما چربی کم و پایداری حرارتی پایینی دارد.
کیفیت میکروبی شیر خام: شیر با تعداد میکروبی بالا قبل از فرآوری بیشتر مستعد تشکیل ژله است. میکروارگانیسمهای سرماگرا (psychrotrophs) آنزیمهای مقاوم به حرارت (پروتئازها و لیپازها) تولید میکنند. زمانی که تعداد باکتریهای سرماگرا کمتر از 106*8 CFU/mL بود، ماندگاری حدود ۶ ماه بود، اما در تعدادهای بالاتر، زمان ژلهای شدن به شدت کاهش یافت.
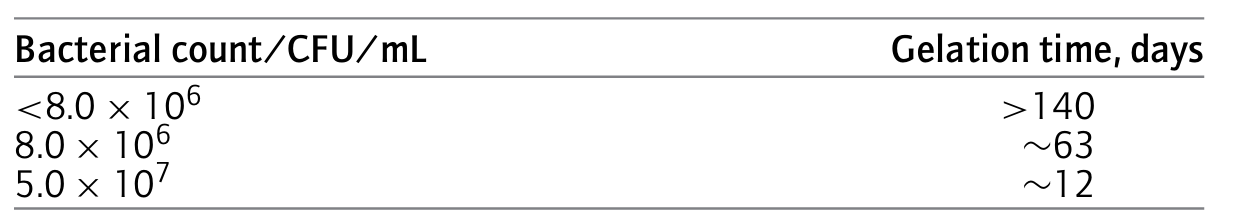
دمای نگهداری: ژلهای شدن در دماهای اتاق (۲۵-۲۰ درجه) آسانتر از دماهای پایین (۴ درجه) و بالا (۴۰-۳۵ درجه) رخ میدهد. ترتیب ژلهای شدن در دماهای مختلف: ۳۰ > ۲۵ > ۲۰ > ۱۵ > ۱۰ > ۲ > ۴۰، ۵۰ درجه سلسیوس.
محتوای چربی: شیر بدون چربی بیشتر از شیر کامل مستعد ژلهای شدن است، زیرا چربی موجود در شیر کامل، دسترسی آنزیمها به بسترهای کازئینی را دشوار میکند.
هیدرولیز لاکتوز: هیدرولیز آنزیمی لاکتوز (چه قبل و چه بعد از UHT) منجر به افزایش پروتئولیز در طی نگهداری میشود. بالاترین درجه پروتئولیز در دمای ۴۵ درجه سلسیوس و پایینترین در دمای ۵ درجه سلسیوس مشاهده شد.
دو فناوری اصلی گرمایش مستقیم و غیرمستقیم وجود دارد:
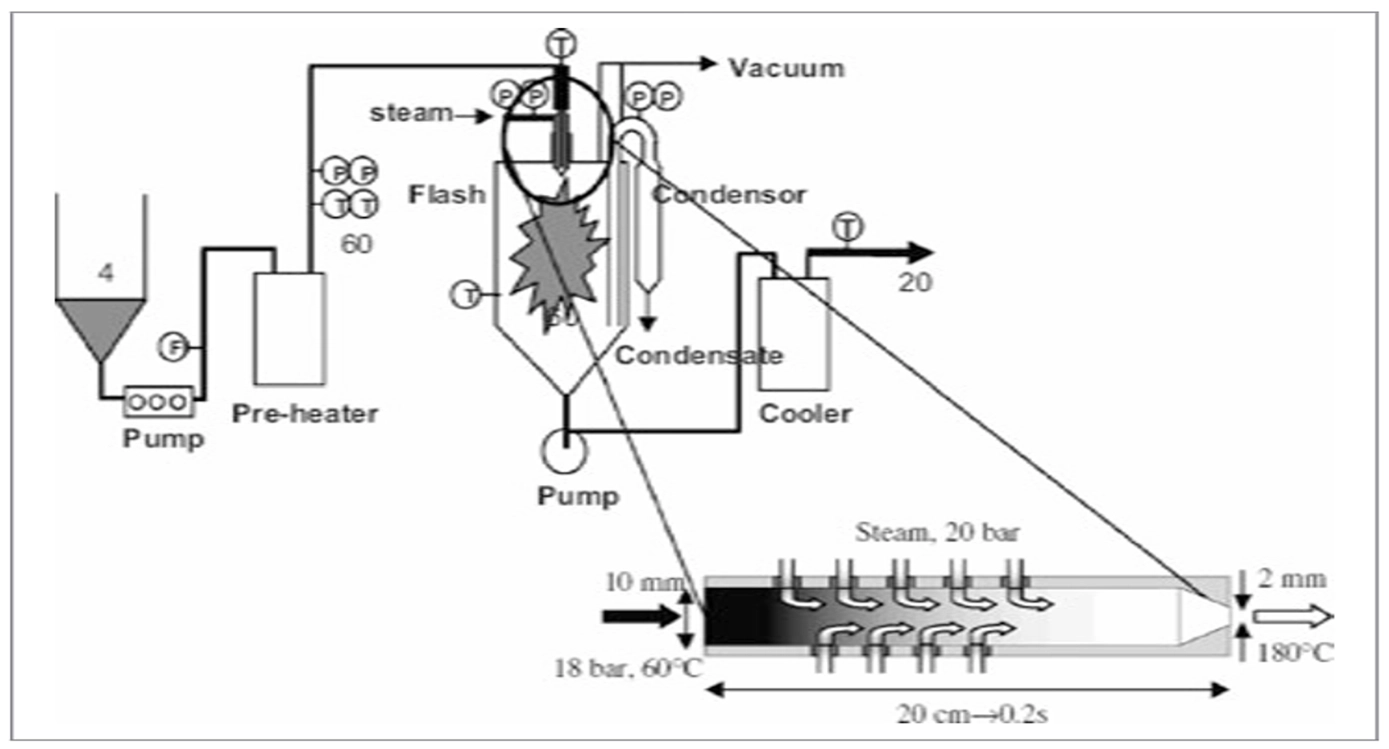
سیستمهای گرمایش مستقیم: شامل تزریق بخار (بخار به درون شیر) و دمیدن بخار (شیر به درون بخار) میشود. بخار خوراکی باید کیفیت بالایی داشته باشد. دمای محصول تقریباً بلافاصله افزایش مییابد و بخار متراکم شده بعداً در محفظه خلأ حذف میشود.
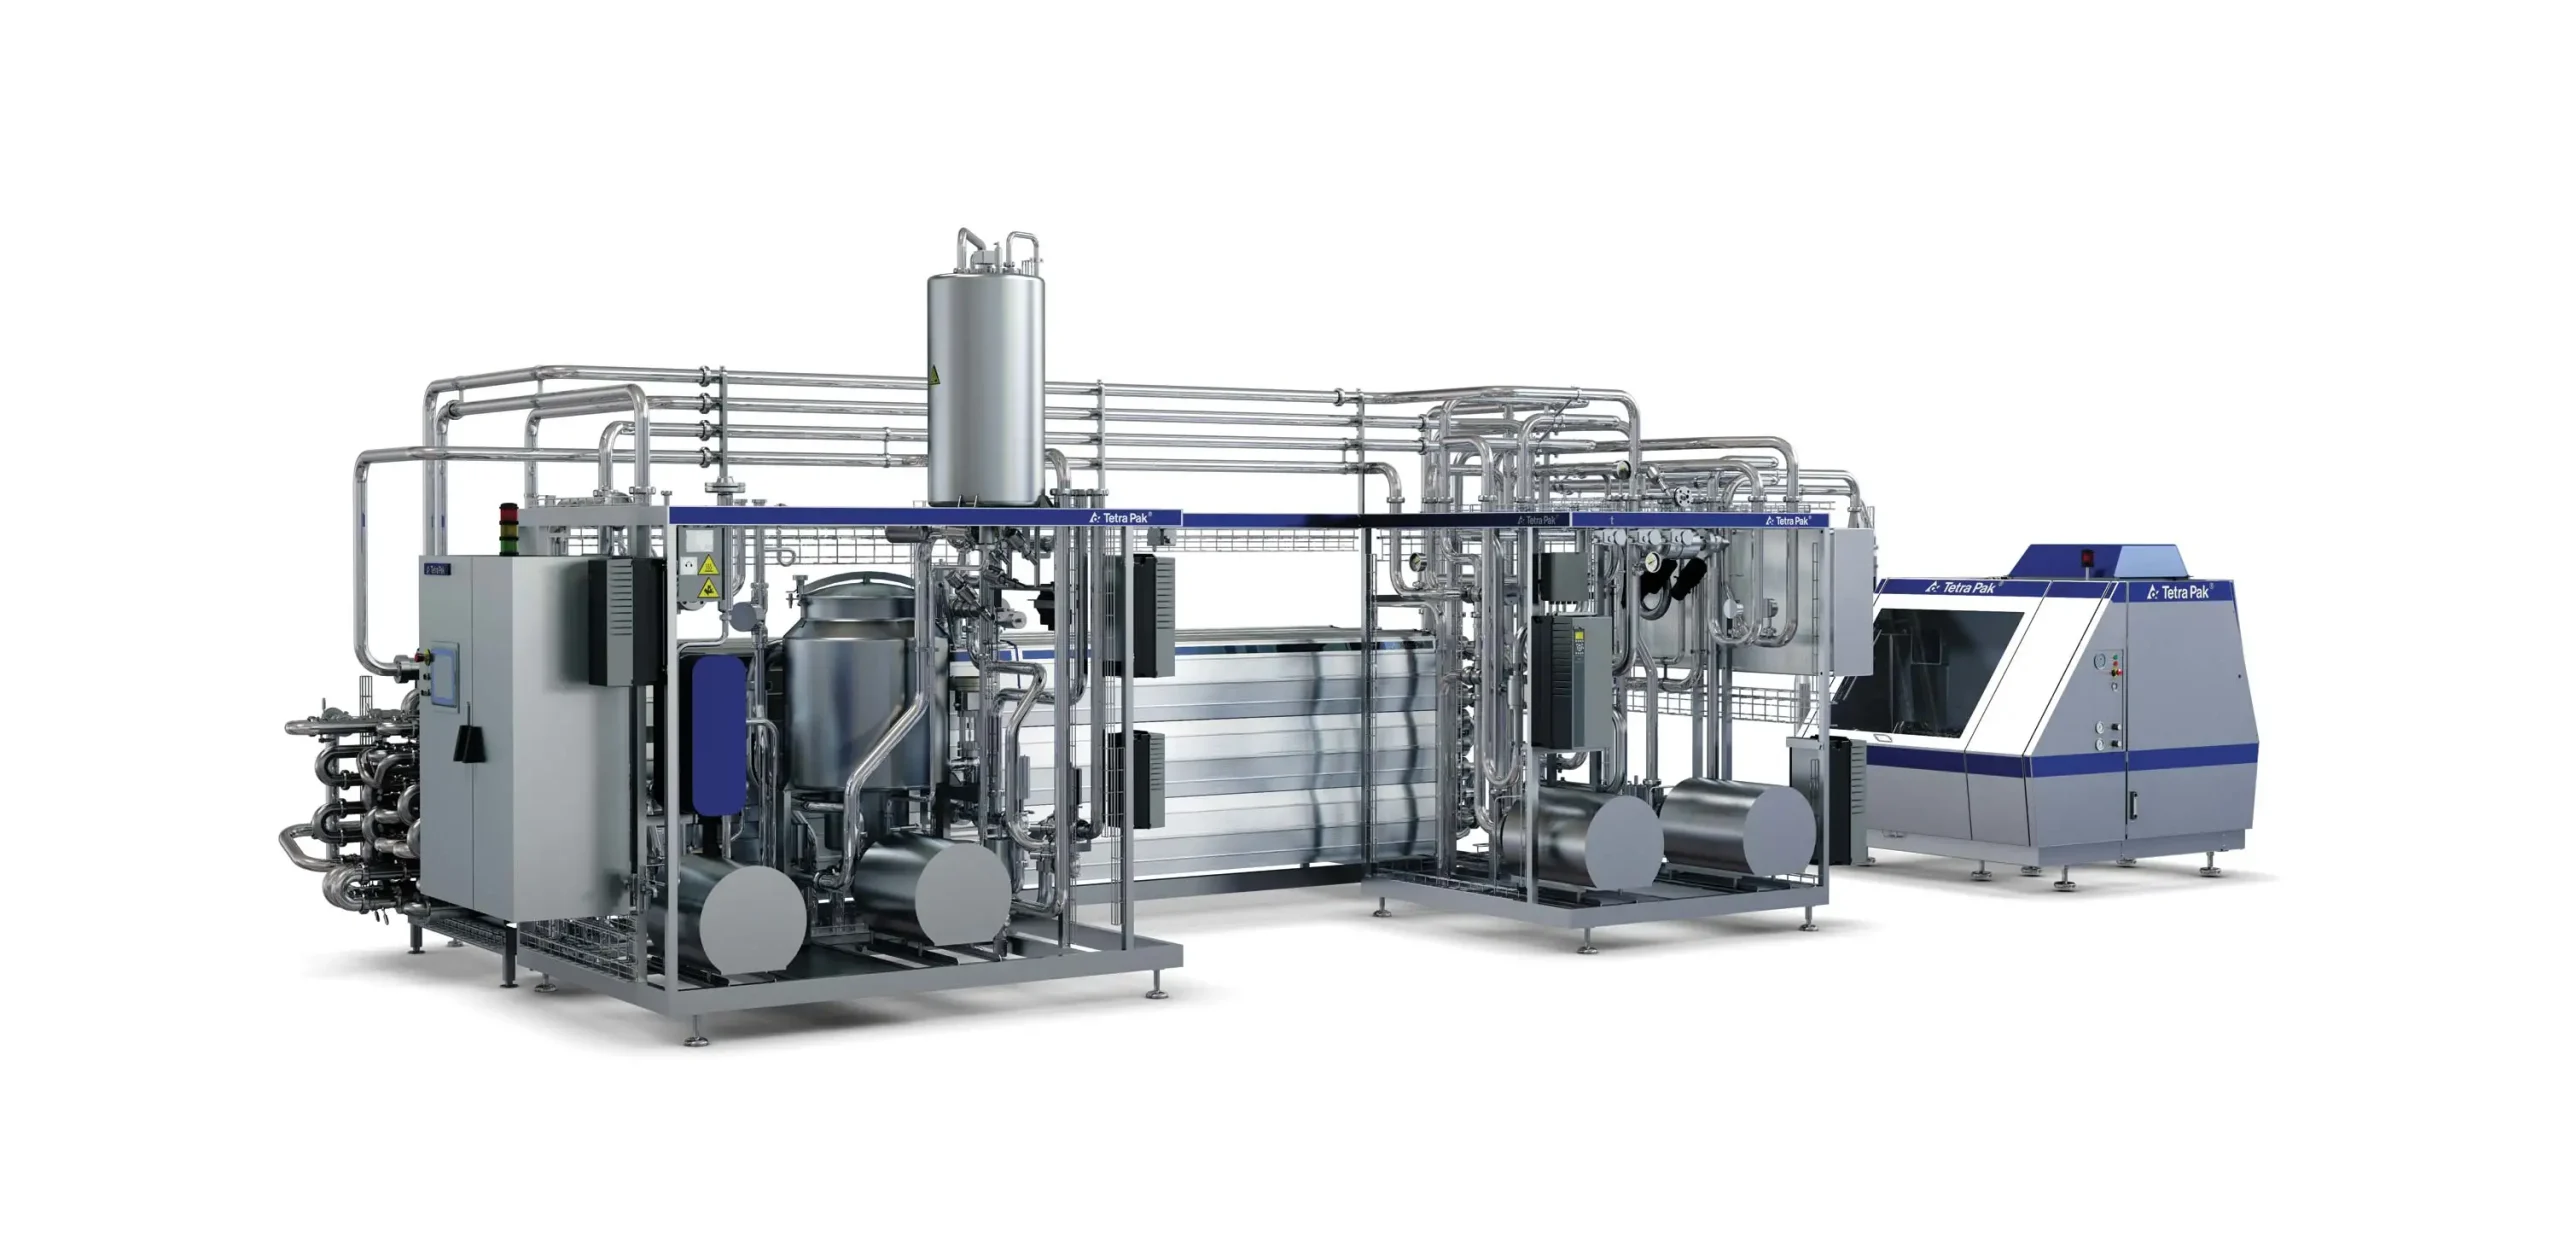
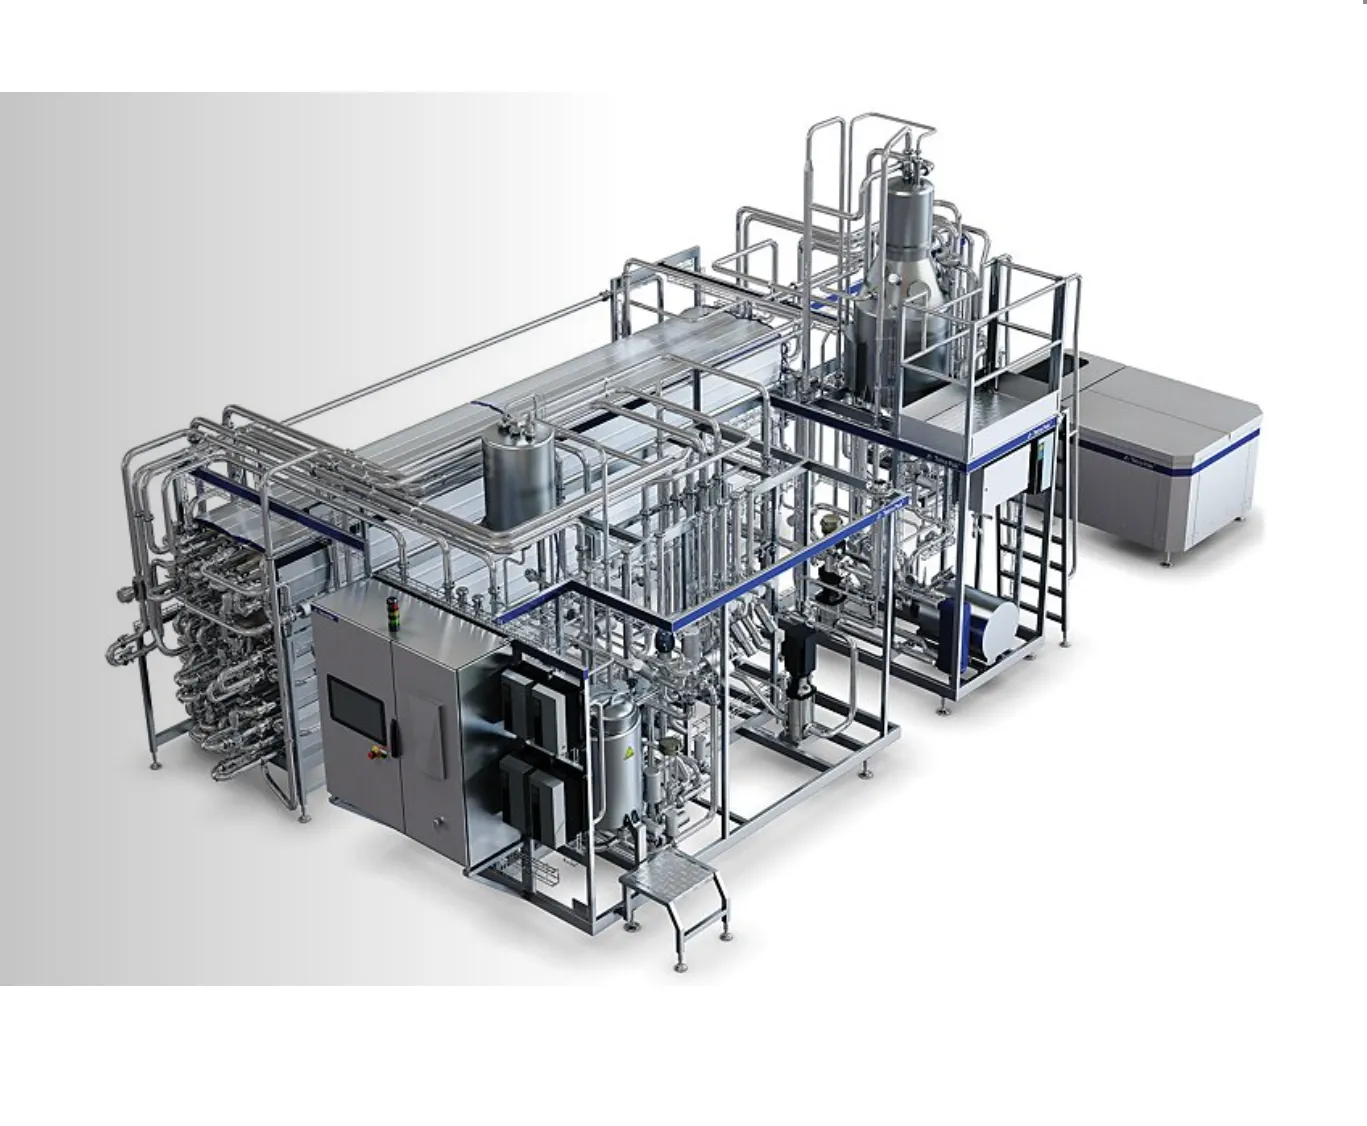
سیستمهای گرمایش غیرمستقیم: شامل مبدلهای حرارتی صفحهای یا لولهای، گرمایش با برق (المنتهای الکتریکی، گرمایش رسانشی و اصطکاک) میشود. گرمایش با سرعت کمتری انجام میشود و شیر مدت زمان طولانیتری تحت عملیات حرارتی قرار میگیرد.
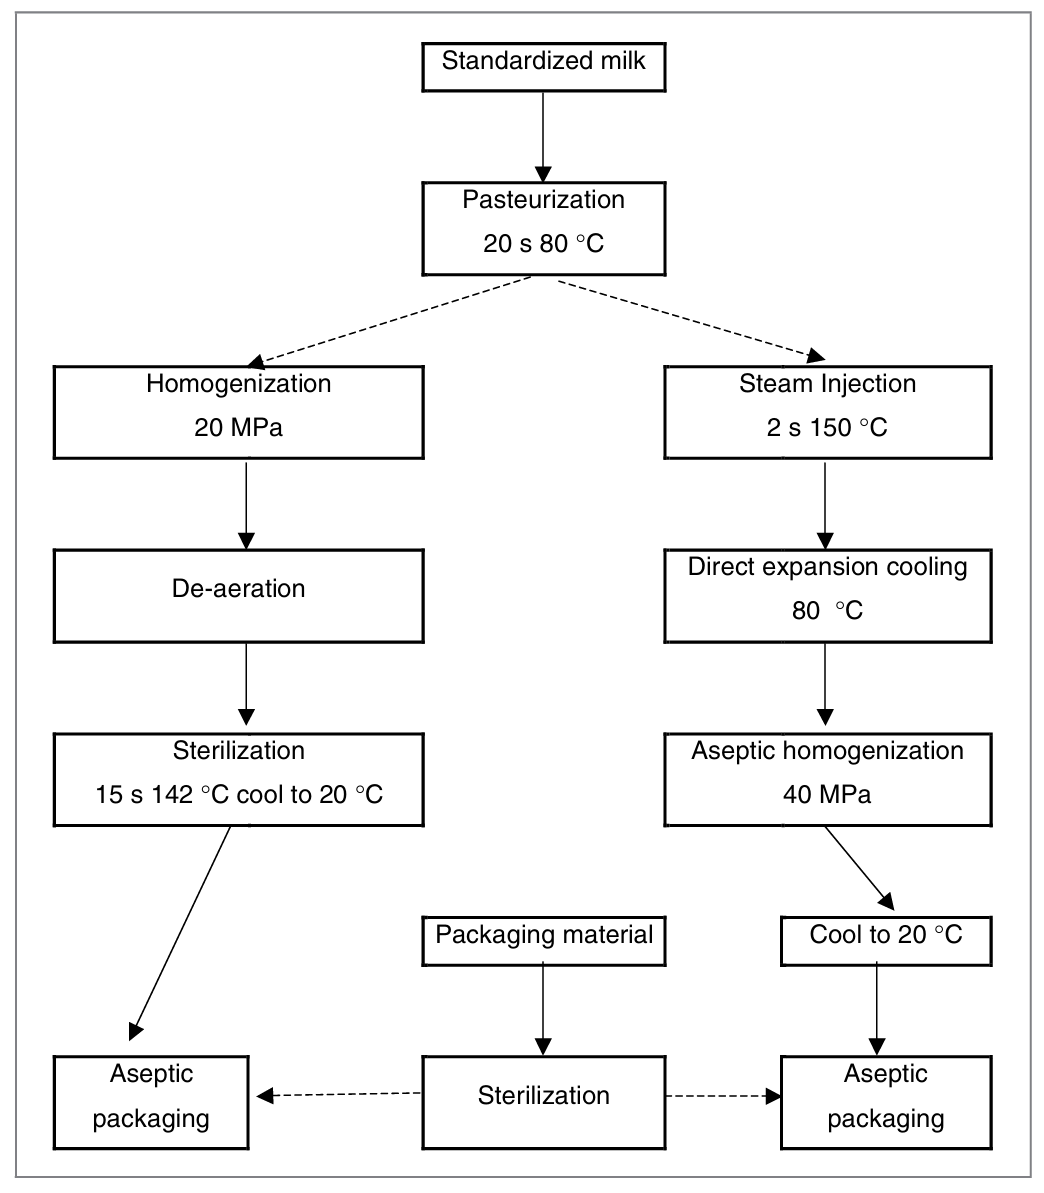
سیستمهای بستهبندی آسپتیک (AP): محصول خام حرارت داده میشود، در دمای بالا استریل میگردد، سرد شده و به واحد بستهبندی تحویل داده میشود. مواد بستهبندی و سطوح تجهیزات با روشهایی مانند حرارت، H₂O₂، پرتوافشانی، نور مادون قرمز و ترکیبی از روشها استریل میشوند.
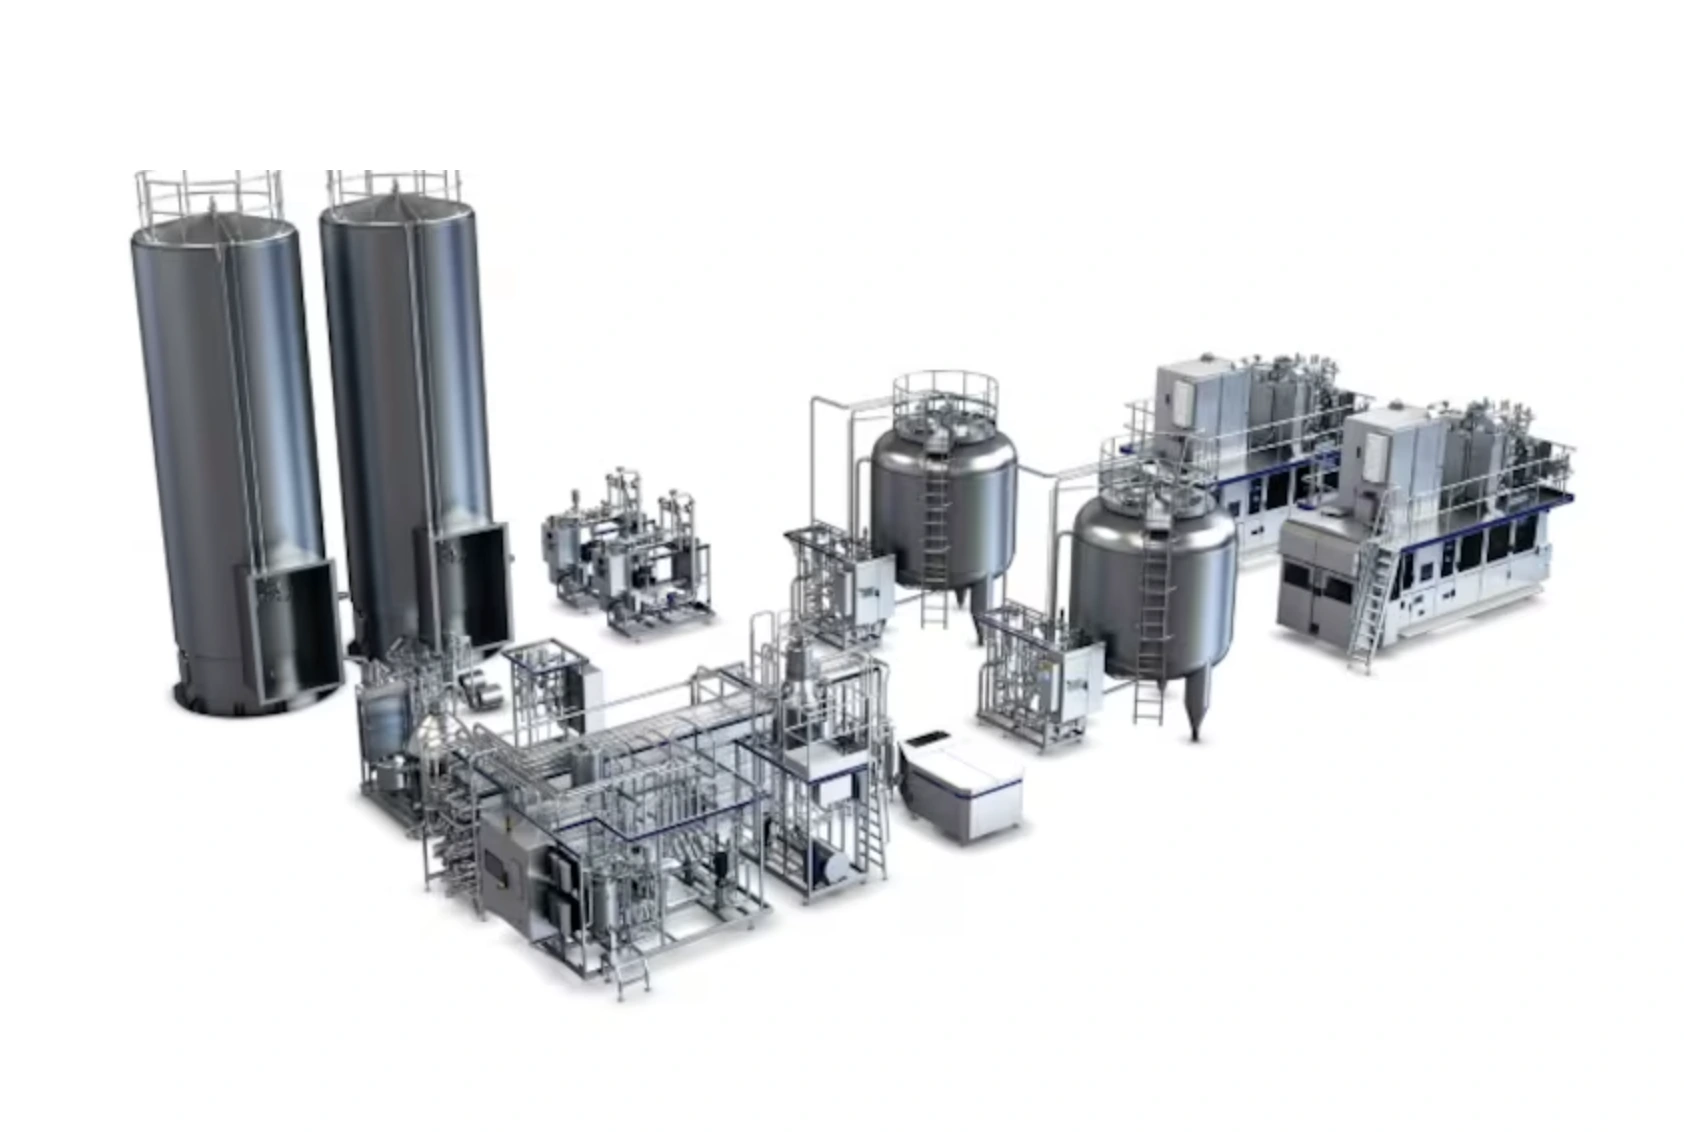
انواع خطوط آسپتیک شامل: (۱) پر کردن و سیل کردن، (۲) فرم دادن، پر کردن و سیل کردن (مانند تتراپاک)، (۳) برپا کردن، پر کردن و سیل کردن (مانند پاکتهای تاخورده کامبی بلاک)، (۴) قالبگیری حرارتی، پر کردن، سیل کردن، (۵) قالبدمشی، پر کردن، سیل کردن.
دستگاههای پرکن آسپتیک دارای بخشهای تماس استریل و بخشهای غیرتماسی (اتاقکهای استریل) هستند. استریلیزاسیون معمولاً با بخار اشباع انجام میشود. استریلیزاسیون مواد بستهبندی یک گام حیاتی است و باید الزاماتی مانند فعالیت سریع میکروبکشی، سازگاری با سطوح، حذف آسان باقیمانده، عدم خطر برای سلامت مصرفکننده و پرسنل، سازگاری با محیط زیست و اقتصادی بودن را برآورده کند. H₂O₂ در حال حاضر تنها ماده استریلکننده شیمیایی قابل قبول در ایالات متحده است (حداکثر غلظت ۳۵٪، باقیمانده مجاز ۰.۵ پیپیام).
آلودگی پس از تیمار میتواند از سیل نامناسب یا سوراخ ریز در ظرف رخ دهد. آلایندهها یا اسپورهای مقاوم به حرارت (مانند باسیلوس سرئوس و باسیلوس لیچنیفورمیس) هستند که از قسمتهای پاییندست استریل نشده وارد میشوند، یا ارگانیسمهای رویشی غیرمقاوم به حرارت که از ظرف نامناسب سیل شده وارد میشوند. هفت حالت خرابی بالقوه برای فرآوری و بستهبندی آسپتیک وجود دارد که از کیفیت مواد اولیه تا یکپارچگی بسته را شامل میشود.
فرآیندهای UHT سلولهای رویشی و اسپور باکتریهای بیماریزا را غیرفعال میکنند. جنسهای باسیلوس و کلستریدیوم اصلیترین میکروبهای فسادزای اسپورزا هستند. تعداد میکروبی شیر UHT باید پس از ۱۵ روز در دمای ۳۰ درجه سلسیوس کمتر از ۱۰۰ CFU/g باشد. روشهای کمی شامل شمارش مستقیم، شمارش زندهها (شمارش استاندارد پلیت، محتملترین تعداد، فیلتراسیون غشایی) و روشهای کیفی شامل اندازهگیری فعالیت متابولیک یا اجزای سلولی (مانند بیولومینسانس برای اندازهگیری ATP) میباشد.
بستهبندی باید خواص ممانعت کننده و استحکام فیزیکی مناسب داشته باشد. تعداد خرابیها در کارخانههای UHT در سراسر جهان تقریباً ثابت است (۱ تا ۴ در ۱۰۴). بازرسیهای یکپارچگی شامل مشاهده بصری، آزمایش رنگ، آزمایش فشار، آزمایش زیستی، تصویربرداری فراصوتی و آزمایشهای مکانیکی (تنش، چیدن، ارتعاش بار و مقاومت در برابر ضربه) میشود.
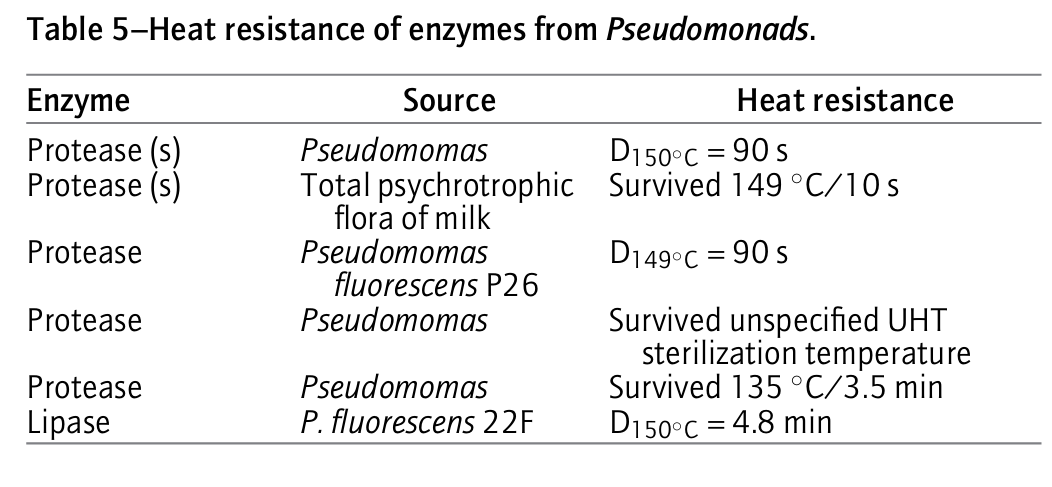
از زمان استفاده از تانکهای فله سردخانهای، ارگانیسمهای غالب در شیر، باکتریهای سرماگرا (رشد در دمای زیر ۷ درجه) شدهاند. اکثر آنها توسط پاستوریزاسیون از بین میروند، اما آنزیمهای برونسلولی فوقالعاده مقاوم به حرارت (پروتئازها و لیپازها) تولید میکنند. مهمترین جنس، سودوموناس است که بیش از ۱۰٪ میکروفلور شیر تازه را تشکیل نمیدهد اما در زمان فساد غالب میشود. پروتئازهای حاصل از سودوموناس، متالوآنزیمهایی هستند که حاوی یک اتم روی و تا ۸ اتم کلسیم بوده و فعالیت لختهکنندگی شیر دارند. باسیلوس اسپوروترمودورانس یک اسپورزای مزوفیل است که اسپورهای بسیار مقاوم به حرارت تولید میکند و در شیر UHT اروپا شناسایی شده است.
پلاسمین (EC 3.4.21.7) اصلیترین پروتئاز طبیعی شیر است و بخشی از یک سیستم پیچیده شامل پلاسمینوژن (غلظت بسیار بیشتر از پلاسمین در شیر تازه)، فعالکنندههای پلاسمینوژن (PA)، مهارکنندههای PA (PAI) و مهارکنندههای پلاسمین (PI) میباشد.
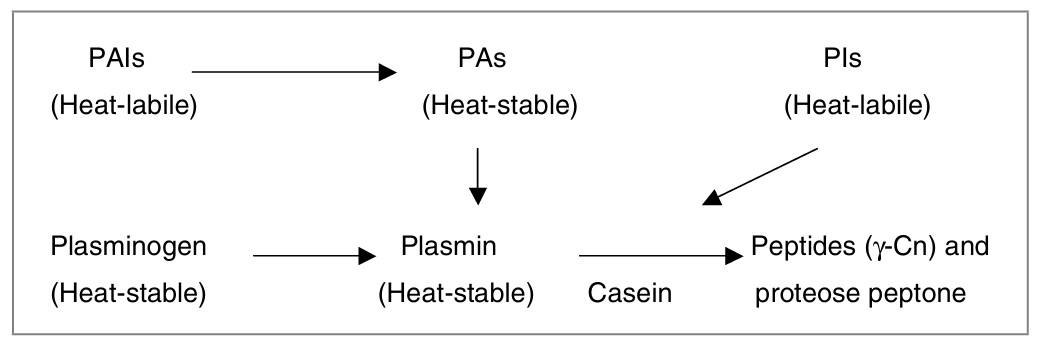
پلاسمین یک پروتئیناز سریین قلیایی با pH بهینه ۷.۵ است که به راحتی β-کازئین، αs2-کازئین و (با سرعت کمتر) αs1-کازئین را هیدرولیز میکند. فعالیت پلاسمین در شیر ورم پستان و اواخر دوره شیردهی به دلیل افزایش سطح PA بیشتر است. دو نوع اصلی PA در شیر تازه وجود دارد: نوع بافتی مرتبط با کازئین و نوع اوروکینازی مرتبط با سلولهای سوماتیک. PIها و PAI عمدتاً در سرم شیر قرار دارند.
آنزیمهای حساس به حرارت با بازشدگی و درهمریختگی مولکولی غیرفعال میشوند، در حالی که آنزیمهای مقاوم به حرارت با اصلاح کووالانسی (تخریب پیوندهای سیستین و دآمیناسیون) غیرفعال میگردند. پروتئینازها، لیپازها و فسفولیپازهای حاصل از سرماگراها در دماهای بالا پایدارند اما در دمای بالای ۵۰-۶۰ درجه فعال نیستند. زمان مورد نیاز برای کاهش ۹۰٪ فعالیت پروتئاز ۹۰ ثانیه بود، در حالی که برای اسپورهای PA3679 و باسیلوس استئاروترموفیلوس به ترتیب ۰.۲۵ و ۰.۰۲ ثانیه است.
کیت سنجش پروتئیناز مرک سطح پروتئیناز باکتریایی کمتر از ۱ نانوگرم در میلیلیتر را برای ماندگاری حداقل ۳ ماه در دمای ۲۵ درجه توصیه میکند.
تیمارهای UHT ممکن است برای استریلیزاسیون کافی باشند اما برای کاهش کافی فعالیت پلاسمین ناکافی هستند. برای جلوگیری از تلخی، غیرفعال شدن ۹۹٪ پلاسمین اعمال میشود. انرژیهای فعالسازی برای دناتوره شدن حرارتی پلاسمین، پلاسمینوژن و PAها در محدوده ۹۵-۱۴۰ درجه به ترتیب ۲۹، ۳۵ و ۲۴ کیلوژول بر مول، و در محدوده ۷۰-۹۰ درجه به ترتیب ۲۴۴، ۲۳۰ و ۲۴۱ کیلوژول بر مول است. بتا-لاکتوگلوبولین دناتوره شده بر نرخ غیرفعال شدن پلاسمین تأثیر میگذارد. درجه خاصی از دناتوره شدن بتا-لاکتوگلوبولین برای افزایش غیرفعال شدن پلاسمین ضروری است. گرمایش با سیستم تزریق بخار نوآورانه (ISI) درجه دناتوره شدن کمتر از ۳۰٪ دارد، در حالی که تیمارهای استاندارد UHT منجر به دناتوره شدن بیش از ۵۰٪ میشود.
ژلهای که در شیر UHT تشکیل میشود، یک ماتریکس پروتئینی سه بعدی است که توسط برهمکنش بتا-لاکتوگلوبولین با κ-کازئین تشکیل میشود. بتا-لاکتوگلوبولین در دمای بالای ۵۵ درجه باز شده و پیوندهای دیسولفیدی تشکیل میدهد. مکانیسم دو مرحلهای: (۱) تشکیل کمپلکس βκ (β-لاکتوگلوبولین–κ-کازئین) طی حرارت دهی، (۲) جدا شدن تدریجی این کمپلکس از سطح میسل (توسط پروتئازها یا به طور غیرآنزیمی) و اتصال عرضی به شبکه سه بعدی.
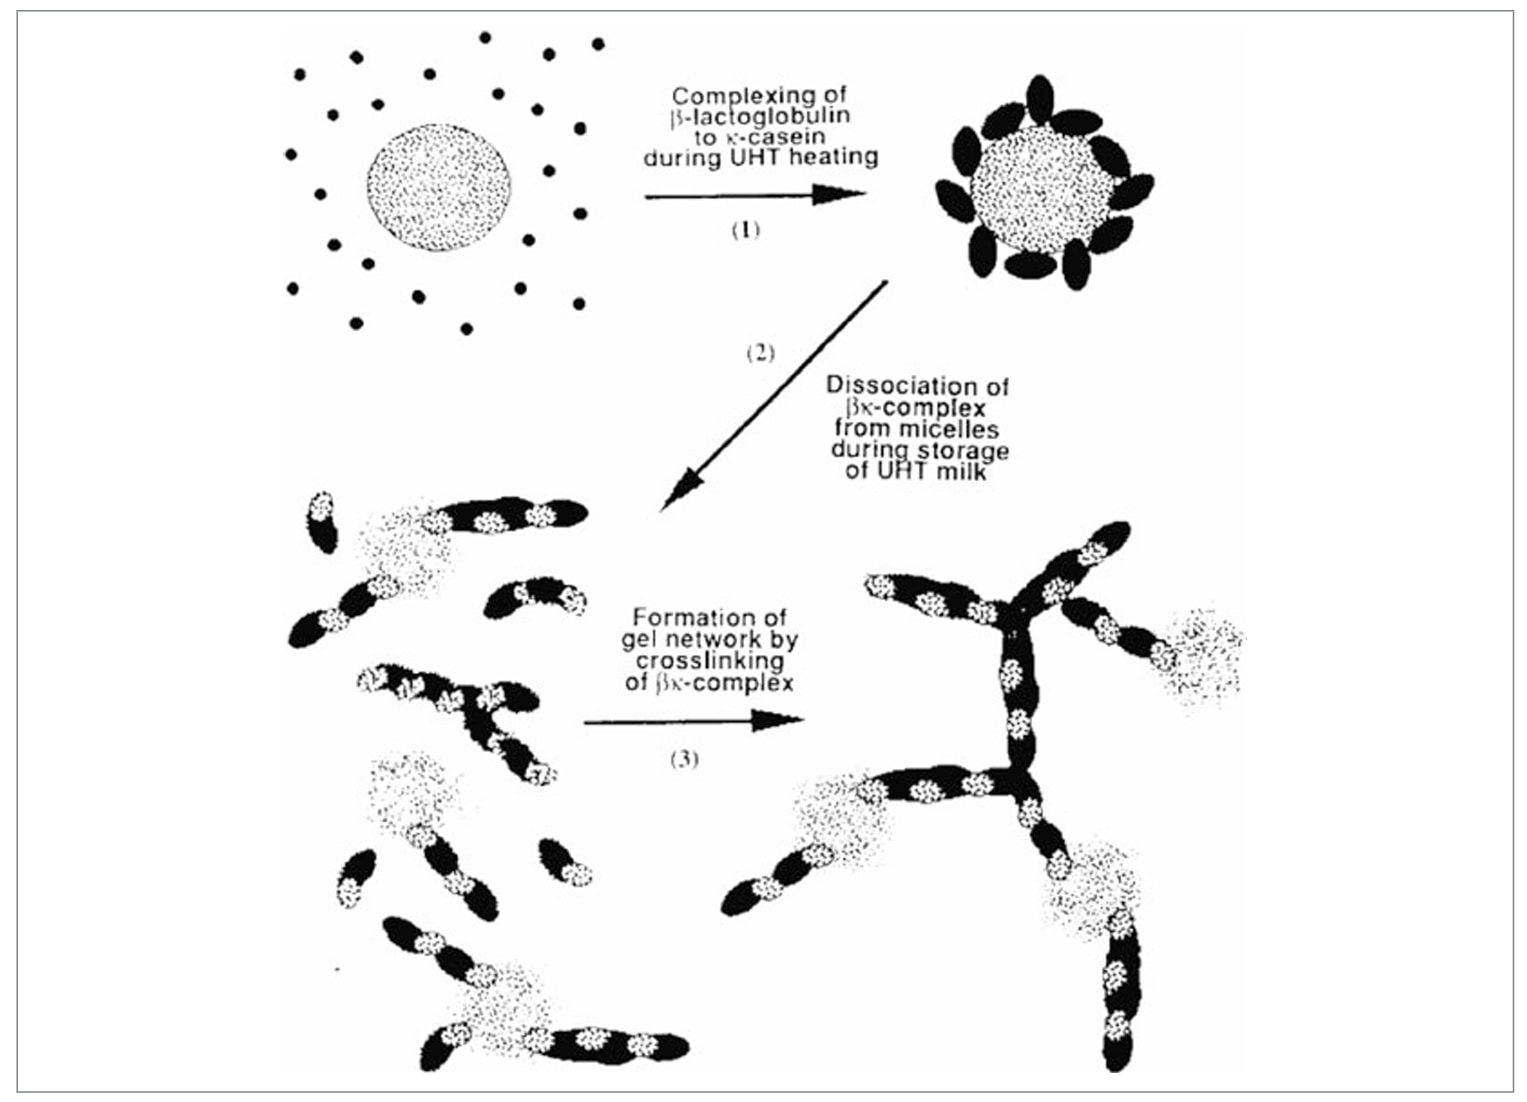
مکانیسم آنزیمی: پروتئینازها مستقیماً روی کمپلکس βκ عمل نمیکنند، بلکه پیوندهای لنگر κ-کازئین را میشکنند و آزادسازی کمپلکس را تسهیل میکنند. ترتیب حساسیت کازئینها به هیدرولیز توسط پروتئینازهای باکتریایی: κ > β > αs1، و توسط پلاسمین: β = αs2 > αs1 > κ می باشد. رابطه بین فعالیت پروتئیناز و زمان ژلهای شدن:
0.6449 – U 2.3916 × X = زمان ژلهای شدن (ماه)
X : همان غلظت معادل آلکالاز (یک پروتئاز استاندارد صنعتی) بر حسب نانوگرم بر میلیلیتر است که با کیت مخصوص اندازهگیری میشود.
مکانیسم غیرآنزیمی: شامل پلیمریزاسیون کازئین و پروتئینهای آب پنیر توسط واکنشهای مایلارد یا تغییرات در انرژی آزاد میسلهای کازئین.
روش فلورسکامین برای سنجش حساس گروههای آمین اولیه پپتیدهای محلول در TCA (محدوده خطی ۲ تا ۵۰ نانومول). روش اسپکتروفتومتری با بستر کروموژنیک VLLN در طول موج ۴۰۵ نانومتر (یک واحد فعالیت = تغییر جذب ۰.۰۰۰۱ در ۱ دقیقه). روش ELISA با قابلیت تشخیص ۰.۲۵ نانوگرم در میلیلیتر پروتئیناز یا ۲۰ نانوگرم در میلیلیتر لیپاز. روش HPLC فاز معکوس برای تفکیک پپتیدهای محلول در TCA ۱۲٪ (فقط در حضور پروتئیناز باکتریایی) و pH ۴.۶ (در حضور یک یا هر دو نوع پروتئیناز). اندازهگیری اسید سیالیک آزاد برای پایش پروتئولیز توسط پروتئینازهای باکتریایی.
افزایش دمای استریلیزاسیون از ۱۴۲ به ۱۵۲ درجه و زمان از ۶ به ۱۲ ثانیه، نگهداری طولانیتر بدون ژلهای شدن را امکانپذیر میکند. استریلیزاسیون در دمای ۱۵۰ درجه ماندگاری را افزایش میدهد. جمعیتهای سرماگرای زیر ۱۰۰۰۰ در میلیلیتر قادر به تولید حدود ۱۰ واحد پروتئاز مقاوم به حرارت هستند که ماندگاری را به طور قابل توجهی کاهش میدهد. پروتئولیز توسط آنزیمهای باکتریایی با افزایش NPN و تشکیل پارا-κ-کازئین همراه است، در حالی که پلاسمین باعث افزایش نیتروژن غیرکازئینی و تشکیل γ-کازئین میشود.
کیفیت شیر خام: استفاده از شیر با تعداد باکتری کمتر از ۲۵۰۰۰ CFU/mL، نگهداری در دمای کمتر از ۴ درجه به مدت حداکثر ۴۸ ساعت. SCC (سوماتیک سل کانت) مهمترین تعیینکننده ماندگاری در شیر پاستوریزه با ماندگاری طولانی است.
غیرفعالسازی در دمای پایین (LTI): تیمار ۵۵ درجه سلسیوس به مدت ۶۰ دقیقه، حدود ۳۰٪ پروتئازهای مقاوم را غیرفعال میکند. ترکیب LTI و UHT میتواند ماندگاری را تا ۳ برابر افزایش دهد.
عملیات حرارتی بهینه: گرمایش غیرمستقیم پایداری بیشتری ایجاد میکند. افزودن مهارکنندههای پروتئیناز سریین (تریپسین مهارکننده، آپروتینین) از پروتئولیز و ژلهای شدن جلوگیری میکند. بتا-لاکتوگلوبولین A، آلفا-لاکتالبومین و آلبومین سرم گاو به ترتیب ۵۴٪، ۲۰٪ و ۶۳٪ از فعالیت پلاسمین را مهار میکنند.
گرمایش ISI (تزریق بخار نوآورانه): حرارت دهی در دمای ۱۸۰ درجه به مدت ۰.۲ ثانیه. پیشگرمایش ۴۵ ثانیه در ۹۰ درجه (تترا پاک آسپتیک پلاس ۲). دناتوره شدن بتا-لاکتوگلوبولین کمتر از ۳۰٪ (در مقابل بیش از ۵۰٪ در استاندارد). پلاسمین به زیر ۱٪ کاهش مییابد و کاهش ۶ دهدهی (106) باسیلوس اسپوروترمودورانس حاصل میشود.
افزودن هگزامتافسفات سدیم (SHMP): افزودن ۰.۰۵٪ کلرید کلسیم یا ۰.۱٪ SHMP قبل از UHT منجر به عدم ژلهای شدن پس از ۵۰۰ روز در دمای ۲۵ درجه میشود. SHMP با پل زدن بین گروههای یونیزه، κ-کازئین را محکمتر به میسل نگه میدارد. فسفات سدیم و سیترات سدیم ژلهای شدن را تسریع میکنند.
افزودن عوامل مسدودکننده گروه سولفوهیدریل (NEM): NEM (۰.۵ گرم در لیتر) از دناتوره شدن پروتئینهای آب پنیر جلوگیری میکند. در شیر گرمایش مستقیم، ژلهای شدن در ۵۲ هفته (در مقابل ۱۸ هفته در غیرمستقیم) رخ داد. عوامل کاهنده دیسولفید (مرکاپتواتانول، سیستئین) ژلهای شدن را به شدت تسریع میکنند (زمان کمتر از ۱ ماه). لیزین با غلظت ۰.۲ مولار (۲۹.۲ گرم در لیتر) ۹۲٪ پلاسمینوژن و ۹۷٪ پلاسمین را آزاد میکند اما غلظت بالا باعث عدم استفاده عملی میشود.
تیمار با دیاکسید کربن یا نیتروژن: میتواند رشد سرماگراها را مهار کند.
فرآوری غشایی: اولترافیلتراسیون (UF) و نانوفیلتراسیون (NF) با کاهش محتوای خاکستر، پایداری حرارتی را افزایش میدهند. پایداری حرارتی: UF > NF > اسمز معکوس (RO). کاهش خاکستر با الکترودیالیز، نانو یا اولترافیلتراسیون قابل دستیابی است.
تیمارهای فشار بالا (UHPH): فشار ۳۰۰-۶۰۰ مگاپاسکال و دمای ۳۵-۶۵ درجه اثر هم افزایی دارند. فشار بالای ۶۰۰ مگاپاسکال اثر تثبیتکننده دارد. در فشار ۲۰۰ مگاپاسکال و دمای ۳۰ درجه، ماندگاری میکروبی حدود ۲۱ روز (دمای خروجی ۸۰ درجه به مدت ۰.۷ ثانیه) حاصل می شود. پلاسمین در حضور بتا-لاکتوگلوبولین در فشار ۴۰۰ مگاپاسکال به طور قابل توجهی غیرفعال میشود. تیمار ۶۰ درجه و فشار بالا تا ۸۶.۵٪ پلاسمین را غیرفعال میکند.
فرآوری UHT و بستهبندی آسپتیک فناوری بالغ و موفقیتآمیزی در بسیاری از کشورها است. مزایای آن شامل کاهش مصرف انرژی، ماندگاری طولانی و شرایط نگهداری و توزیع در دمای محیط است. ژلهای شدن ناشی از افزایش سن، عامل اصلی محدودکننده ماندگاری است که با یک مکانیسم دو مرحلهای (تشکیل کمپلکس βκ طی حرارت و سپس آزادسازی و اتصال عرضی آن) قابل توضیح است. پروتئولیز توسط پلاسمین شیر یا پروتئینازهای باکتریایی این فرآیند را تسریع میکند. عوامل مؤثر عبارتند از سن گاو، مرحله شیردهی، تغییرات فصلی، کیفیت میکروبی شیر خام، دمای نگهداری، محتوای چربی و هیدرولیز لاکتوز. ماندگاری شیر UHT با در نظر گرفتن این عوامل و استفاده از روشهای نوین بهبود مانند گرمایش ISI، غیرفعالسازی در دمای پایین (LTI)، فرآوری غشایی و هموژنیزاسیون فوقالعاده با فشار بالا (UHPH) قابل افزایش است. با این روشها میتوان محصولی با تخریب کمتر (دناتوره شدن کمتر از ۵۰٪ بتا-لاکتوگلوبولین)، طعم بهتر و پذیرش بیشتر مصرفکننده عرضه کرد.
>>> جهت کسب اطلاعات بیشتر در خصوص عملیات استریلیزاسیون میتوانید در بخش آفاوال همین وبسایت کتاب « فرآیند تولید محصولات استریل » را مطالعه بفرمایید.
>>>> جهت کسب اطلاعات فنی و تخصصی تر و انجام مشاوره رایگان می توانید با تکمیل فرم مشاوره یا تماس با شماره ی واحد فنی شرکت آفاق اندیشان 09104301649 تماس بگیرید.
>>> اطلاع رسانی از انتشار آگهی فروش اقلام مرتبط با صنایع غذایی در اپلیکیشن و سایت آفازون
>>> مطالعه مطالب و اخبار صنایع غذایی در وبلاگ آفازون